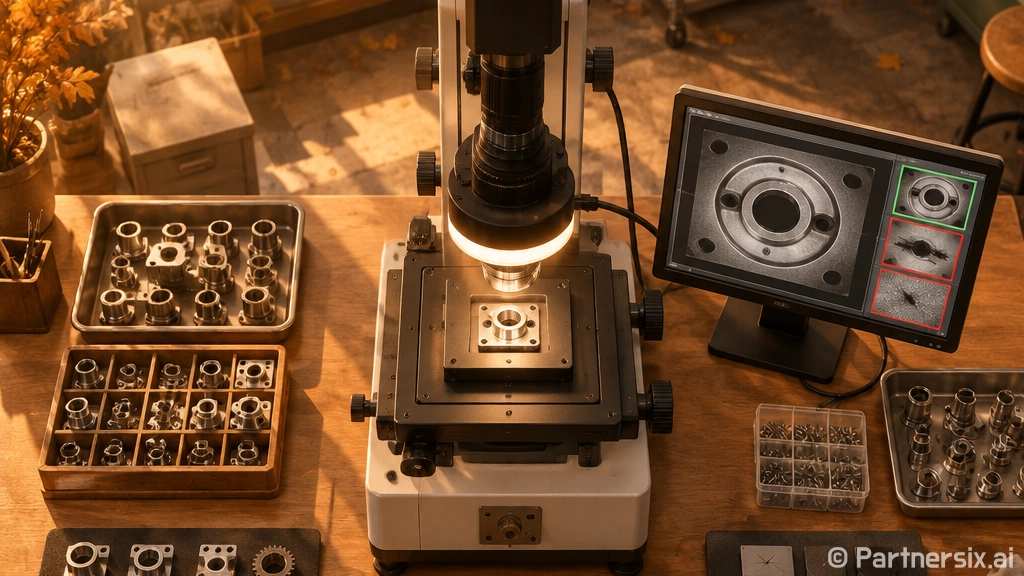
얼마 전 작은 부품 제조 현장을 둘러보다가 작업자가 제품을 하나씩 들어 올려 눈으로 흠집을 확인하는 장면을 봤습니다. 하루 생산량이 3,000개쯤 된다고 했는데, 오후가 되면 검사 속도도 흔들리고 불량을 놓칠까 봐 늘 긴장한다고 하더군요. 이런 현장에서 자주 나오는 장비가 바로 비전검사기입니다. 사람의 눈 대신 카메라와 조명, 소프트웨어가 제품 상태를 판별하는 장비라고 보면 이해가 쉽습니다.
비전검사기를 도입하려면 검사 목적부터 좁히기
비전검사기는 만능 판독기가 아닙니다. 그래서 처음부터 “불량을 잘 잡는 장비”처럼 넓게 접근하면 견적도 커지고 현장 적용도 어려워집니다. 먼저 어떤 불량을 잡을지 좁혀야 합니다. 예를 들어 스크래치, 찍힘, 오염, 치수 오차, 인쇄 누락, 조립 방향 불량은 필요한 카메라와 조명 조건이 다릅니다.
실제로 지름 10mm짜리 금속 부품의 찍힘을 찾는 작업과 식품 포장지의 날짜 인쇄 누락을 찾는 작업은 완전히 다른 세팅이 필요합니다. 금속은 반사가 강해서 조명 각도가 중요하고, 인쇄 검사는 문자 인식이나 패턴 비교 기능이 더 중요합니다. 현장에서는 불량 샘플을 최소 30개 이상 모아두면 장비 업체와 이야기할 때 훨씬 빠릅니다.
- 검사할 제품 크기와 재질
- 찾아야 하는 불량 유형
- 분당 생산 수량
- 허용 가능한 오검출 비율
- 불량 발생 시 배출 방식
카메라보다 조명이 먼저인 이유
비전검사기를 처음 보는 분들은 보통 카메라 화소부터 묻습니다. 500만 화소인지, 1,200만 화소인지가 중요해 보이기 때문입니다. 그런데 현장에서는 조명이 더 큰 차이를 만들 때가 많습니다. 같은 카메라를 써도 조명 방향이 바뀌면 흠집이 갑자기 또렷하게 보이기도 하고, 반대로 정상 제품까지 불량처럼 보이기도 합니다.
예를 들어 투명 플라스틱 용기 검사는 일반 조명으로 보면 경계가 흐릿합니다. 이럴 때는 백라이트를 써서 외곽선을 선명하게 만들 수 있습니다. 금속 표면의 미세 스크래치는 돔 조명이나 저각 조명으로 반사를 제어해야 보입니다. 제품이 빠르게 지나가는 컨베이어라면 스트로브 조명으로 순간을 잡아야 흔들림이 줄어듭니다.
현장에서 자주 쓰는 조명 방식
- 백라이트: 외형, 구멍, 치수 검사에 유리
- 링 조명: 일반적인 표면 검사에 많이 사용
- 돔 조명: 금속이나 반사 재질의 난반사를 줄일 때 사용
- 저각 조명: 스크래치, 돌출, 찍힘처럼 표면 변화가 있는 불량에 적합
카메라 사양만 보고 장비를 고르면 설치 후 조명 구조를 다시 바꾸는 일이 생깁니다. 견적 단계에서 실제 제품으로 촬영 테스트를 해보는 것이 좋습니다. 샘플 이미지를 받아보면 “이 정도면 사람 눈보다 낫다” 혹은 “이 불량은 아직 애매하다”가 꽤 분명하게 드러납니다.
검사 속도와 정확도는 함께 계산하기
비전검사기에서 정확도만 보면 현장이 답답해질 수 있습니다. 반대로 속도만 보면 불량을 놓칠 수 있고요. 예를 들어 분당 120개가 지나가는 라인이라면 제품 하나를 촬영하고 판정하고 신호를 내보내는 시간이 0.5초 안쪽이어야 합니다. 여기에 제품 간 간격, 컨베이어 흔들림, 불량 배출 타이밍까지 들어갑니다.
정상 제품을 불량으로 판단하는 것을 과검출이라고 하고, 불량 제품을 정상으로 통과시키는 것을 미검출이라고 부릅니다. 제조 현장에서는 보통 미검출이 더 치명적입니다. 고객사로 불량품이 나가면 회수 비용과 신뢰 문제가 생기기 때문입니다. 다만 과검출이 너무 많으면 작업자가 계속 제품을 다시 확인해야 해서 장비 도입 효과가 줄어듭니다.
초기 목표는 “불량을 100% 잡겠다”보다 “현재 육안 검사 대비 어느 정도 개선할 것인가”로 잡는 편이 현실적입니다. 예를 들어 기존 육안 검사에서 하루 10건의 누락이 있었다면, 비전검사기 도입 후 1~2건 이하로 줄이는 식으로 기준을 세울 수 있습니다. 숫자가 있어야 장비 성능도, 투자 효과도 판단하기 쉽습니다.
가격을 볼 때 장비값만 보면 놓치는 것들
비전검사기 가격은 구성에 따라 차이가 큽니다. 간단한 1대 카메라 검사 장비는 비교적 부담이 작지만, 여러 방향을 동시에 보는 다중 카메라 장비나 인공지능 기반 검사 시스템은 비용이 크게 올라갑니다. 여기에 기구 제작, 컨베이어 연동, 불량 배출 장치, 작업자 화면, 데이터 저장 기능까지 더해집니다.
장비값만 비교하면 A업체가 저렴해 보였는데, 실제 설치 후 제품 변경 때마다 세팅 비용이 붙어 총비용이 늘어나는 경우도 있습니다. 반대로 초기 견적은 조금 높아도 작업자가 직접 검사 기준을 조절할 수 있고, 제품 모델을 여러 개 저장할 수 있으면 장기적으로 편합니다.
- 제품 변경 시 레시피 저장이 가능한지
- 작업자가 화면에서 기준값을 조절할 수 있는지
- 불량 이미지가 저장되는지
- 라인 정지나 배출 장치와 연동되는지
- 설치 후 교육과 유지보수 범위가 포함되는지
특히 다품종 소량 생산 현장이라면 레시피 관리가 중요합니다. 제품이 바뀔 때마다 업체를 불러야 한다면 장비가 있어도 현장에서는 부담이 됩니다. 작업자가 제품명만 선택하면 조명 밝기, 카메라 위치, 판정 기준이 함께 바뀌는 구조가 훨씬 편합니다.
처음 도입할 때 실패를 줄이는 진행 순서
가장 좋은 출발은 현재 불량 데이터를 모으는 일입니다. 어떤 불량이 한 달에 몇 건 나오는지, 어느 공정에서 자주 발생하는지, 고객 클레임으로 이어진 사례가 있는지 기록해두면 장비 목적이 선명해집니다. 그다음 실제 양품과 불량품 샘플을 업체에 보내 촬영 테스트를 요청하는 방식이 좋습니다.
테스트 결과를 볼 때는 성공한 사진만 보지 말고 애매한 사례를 꼭 봐야 합니다. 빛 반사 때문에 정상인데 불량처럼 보이는 제품, 불량이 아주 작아서 흐릿하게 잡히는 제품, 제품 위치가 조금 틀어졌을 때 판정이 바뀌는 사례가 중요합니다. 현장은 늘 교과서처럼 흘러가지 않기 때문입니다.
설치 후에는 바로 전량 자동 판정에 맡기기보다 1~2주 정도는 사람 검사와 병행하는 편이 안정적입니다. 이 기간에 오검출 사례를 모아 기준값을 조정하고, 작업자 화면 문구도 이해하기 쉽게 바꾸면 이후 운영이 훨씬 부드러워집니다. 장비는 들여놓는 순간보다 현장 기준에 맞게 길들이는 시간이 더 중요합니다.
비전검사기는 사람을 대체하는 장비라기보다, 사람이 계속 긴장하며 반복하던 일을 안정적으로 나눠 맡는 도구에 가깝습니다. 처음부터 거창한 자동화로 접근하기보다 가장 많이 새는 불량 하나를 제대로 잡는 것부터 시작하면 투자 부담도 줄고 현장 반응도 좋아집니다. 작은 개선이 쌓이면 검사 품질은 생각보다 빠르게 달라집니다.